

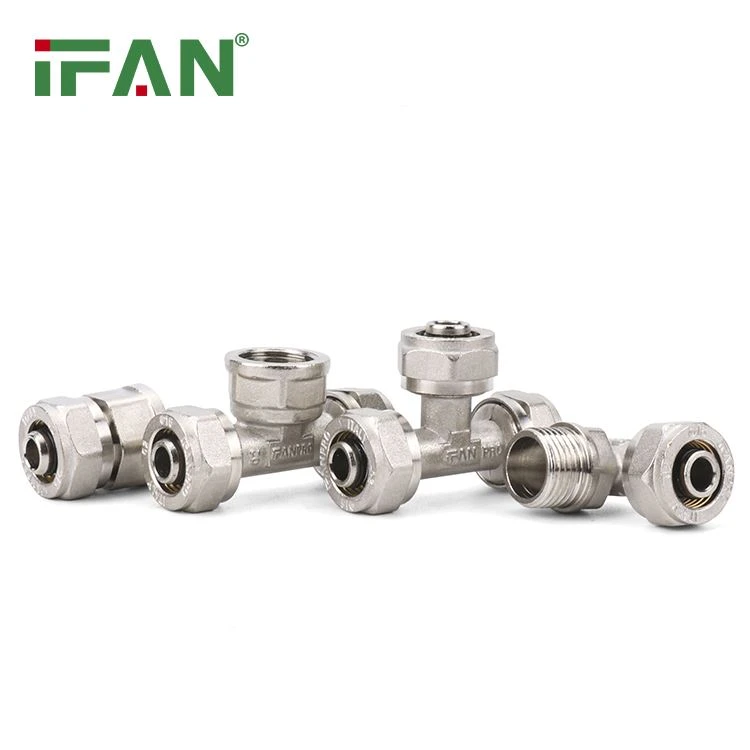

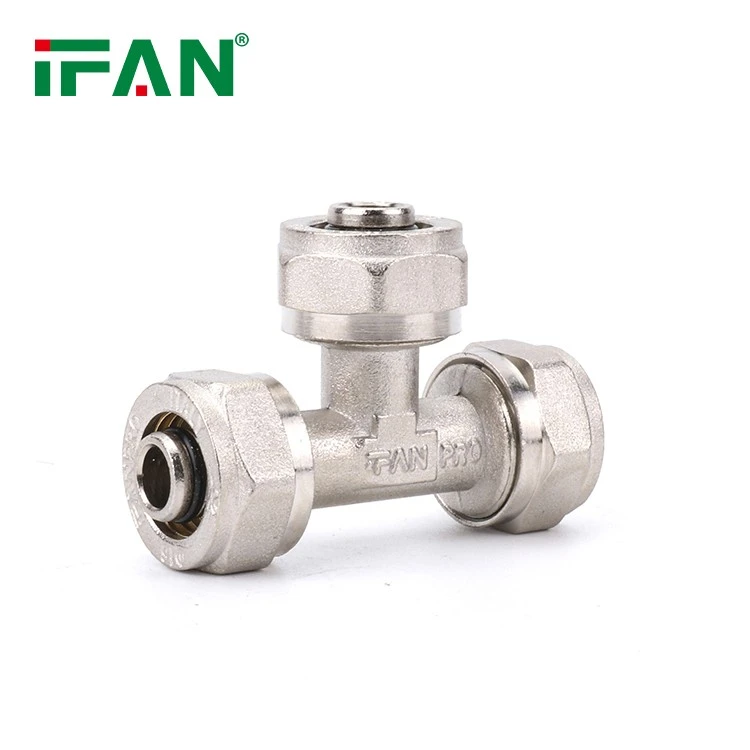
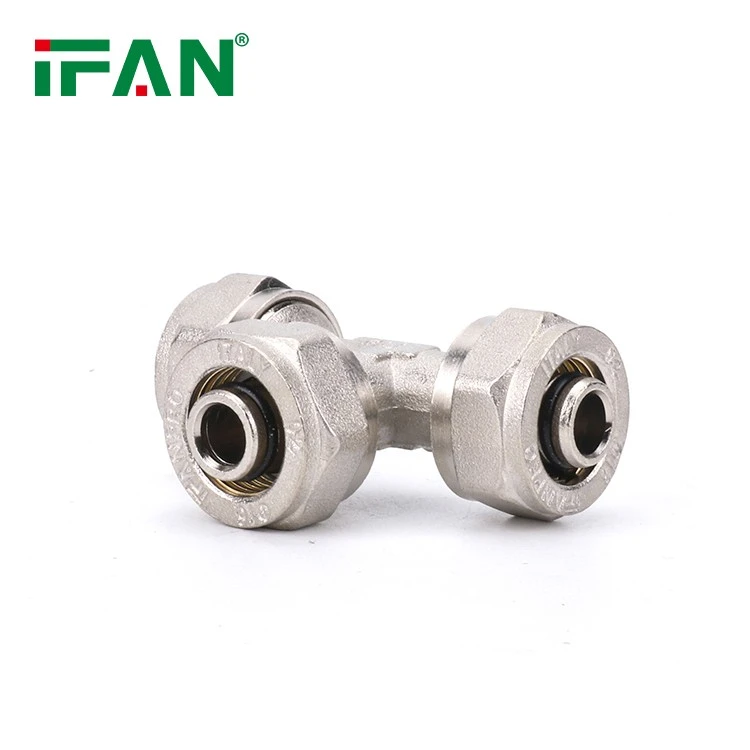

Tee kompresi putih yang sama ifan menggunakan dimensi yang seragam pada ketiga port.
Setiap port memiliki diameter internal dan eksternal yang sama.
Tee dicetak dalam satu proses terintegrasi.
Ini mempertahankan simetri di semua sisi untuk kinerja yang konsisten.
Tee kompresi memiliki persimpangan pusat yang mulus.
Bahan yang digunakan termasuk komposit polimer putih bermutu tinggi.
Permukaannya halus dan tidak bertekstur oleh desain.
Semua tepi dicetak dengan tekanan dan pendinginan terkontrol.
TEE diproduksi menggunakan peralatan cetakan injeksi presisi tinggi.
Dimensi produk diverifikasi terhadap alat referensi standar.
Sifat material dan visual
Tee ini menggunakan polimer komposit putih murni tanpa lapisan pigmen permukaan.
Warna meluas ke seluruh volume material.
Tidak ada lukisan atau lapisan yang diterapkan setelah pencetakan.
White Tone cocok dengan perlengkapan lain dalam seri produk yang sama.
Permukaan matte dengan reflektivitas rendah di bawah pencahayaan langsung.
Warnanya tidak bervariasi di berbagai batch produksi.
Semua bahan lulus tes berkualitas untuk keseragaman dan penampilan.
Permukaan harus tetap bebas dari flek warna atau inklusi.
Pemasangan tidak menunjukkan tes yang menguning setelah penuaan.
Warna putih membantu dalam inspeksi kualitas selama produksi.

Desain dan geometri koneksi
Masing -masing dari tiga ujung menggunakan geometri kompresi yang sama.
Semua benang dipotong hingga panjang dan sudut yang identik.
Diameter internal konsisten di semua cabang.
TEE memiliki tata letak tegak lurus 90- true.
Cabang tengah berpotongan secara simetris dengan jalur utama.
Kedalaman pemasangan sama pada ketiga koneksi.
Lekukan cincin kompresi ditempatkan pada jarak aksial yang sama.
Punggung berhenti pipa memiliki tinggi dan bentuk.
Saluran aliran batin pas tidak memiliki tepi yang tajam.
Ketebalan dinding dipertahankan di seluruh untuk kekuatan yang sama.
Konsistensi utas dan kontrol profil
Utas dikerjakan untuk mencocokkan standar kompresi.
Pitch utas seragam di ketiga sisi.
Profil puncak dan root berbentuk identik.
Toleransi pemesinan tetap di dalam 0. 01 mm di seluruh fitting.
Setiap utas diperiksa secara visual untuk gerinda atau keripik.
Sudut benang tidak boleh menyimpang di seluruh siklus produksi.
Semua utas harus memenuhi daftar periksa dimensi IFAN.
Tapering utas seragam untuk memastikan pengetatan yang terpusat.
Pengukur digunakan untuk mengkonfirmasi kedalaman keterlibatan utas.
Setiap unit disetujui sebelum dikotak.
Spesifikasi mur dan lengan kompresi
Setiap pemasangan mencakup tiga kacang kompresi putih.
Kacang dicetak secara terpisah dan cocok dengan dimensi.
Lengan dimasukkan ke dalam setiap port selama pengemasan.
Diameter lengan tidak boleh melebihi nilai toleransi yang ketat.
Kacang dan lengan terbuat dari polimer yang tahan dampak.
Setiap kacang berubah dengan lancar di bagian berulir.
Lancip internal kacang selaras dengan lengan.
Kacang -kacang diperiksa secara visual untuk flash atau deformasi.
Lengan diperiksa untuk ovalitas dan kehalusan internal.
Semua komponen ditandai dengan kode batch IFAN.
Toleransi dimensi dan bagian keseragaman
Setiap tee kompresi diperiksa untuk keseragaman dimensi.
Panjang dari pusat cabang ke ujung port adalah sama.
Diameter luar konsisten di semua port.
Ketebalan dinding diukur menggunakan mikrometer laser.
Bagian simetri direkam selama fase pelepasan cetakan.
Setiap deformasi ditandai untuk dihapus.
Port Alignment tidak boleh menyimpang dari garis tengah dengan 1 derajat.
Pemindaian cross-sectional memverifikasi geometri ruang internal.
Perlengkapan diurutkan secara otomatis berdasarkan level pass berkualitas.
Toleransi dicatat untuk setiap batch.
Inspeksi permukaan dan kualitas akhir
Permukaan diperiksa di bawah cahaya intensitas tinggi.
Tidak ada goresan, penyok, atau tanda pusaran yang dapat diterima.
Permukaan harus tetap matte setelah beberapa genggam.
Tidak ada residu dari agen pelepasan cetakan yang diizinkan.
Tepi dipangkas untuk menghilangkan polimer berlebih.
Keseragaman warna diverifikasi dengan sensor optik yang dikalibrasi.
Level gloss permukaan harus cocok dengan standar spesifikasi.
Resistensi retak diverifikasi dengan pengujian fleksibel manual.
Perlengkapan yang gagal inspeksi visual didaur ulang.
Persetujuan akhir didasarkan pada penampilan dan bentuk.
Pengujian tegangan termal dan mekanik
Tees kompresi menjalani bersepeda termal dari -30 derajat hingga 110 derajat.
Perlengkapan ditekan selama siklus termal ini.
Tidak ada retak atau distorsi yang diizinkan setelah pengujian.
Permukaan dinding harus tetap utuh tanpa melepuh.
Kacang kompresi dikencangkan dan dilonggarkan berulang kali.
Benang pemasangan harus mempertahankan bentuk selama tes torsi.
Bahan harus menahan deformasi di bawah beban statis.
Gaya silang diterapkan untuk menguji resistensi kerusakan.
Hasil tes dikatalogkan berdasarkan jenis pemasangan.
Setiap batch harus lulus tes ini untuk rilis.
Keterlacakan dan Pengemasan Produksi
Setiap pemasangan diukir dengan nomor batch yang unik.
Kemasan termasuk kode QR yang terkait dengan data produksi.
Fitting disegel dalam lengan plastik transparan.
Paket berisi barcode dan identifikasi lot.
Setiap kotak memegang sejumlah tee tetap.
Kotak diberi label dengan jenis dan tanggal pemasangan.
Berat kemasan akhir diverifikasi sebelum pengiriman.
Warna diperiksa ulang sebelum berkemas.
Produk disimpan di fasilitas yang dikendalikan iklim.
Semua data disimpan untuk minimum lima tahun.

Kontrol kualitas dan kepatuhan
IFAN mengikuti protokol inspeksi berbasis ISO.
Tee kompresi diuji sesuai dengan pedoman internal.
Sampel batch dihapus untuk pengujian yang merusak.
Pemindaian mikroskopis Periksa konsistensi material internal.
Batas torsi mur kompresi diverifikasi per spesifikasi.
Kesesuaian sudut utas diperiksa untuk setiap run cetakan.
Nada warna diperiksa terhadap referensi putih standar.
Bagian disetujui oleh tiga inspektur terpisah.
Bagian yang ditolak dicatat dan didaur ulang dengan tepat.
Pengiriman akhir dibersihkan hanya setelah ulasan manajer QA.
Kesimpulan: Teknik Tee Kompresi Putih Standar
Tee kompresi putih yang sama ifan mempertahankan standar produksi yang ketat.
Tata letak simetris memastikan pengulangan geometris di semua perlengkapan.
Warna, ukuran, dan bentuk benang dikontrol dengan ketat.
Setiap unit mengalami stres, termal, dan pengujian visual.
Catatan Jaminan Kualitas mendukung kinerja manufaktur yang konsisten.
Pengemasan dan pelacakan memastikan keterlacakan lengkap per lot.
Langkah -langkah manufaktur dioptimalkan untuk output akhir yang identik.
Integritas kompresi dipertahankan selama proses produksi.
Tidak ada penyimpangan yang diizinkan antara port atau warna warna.
Unit akhir mencerminkan desain pemasangan kompresi presisi tinggi IFAN.


